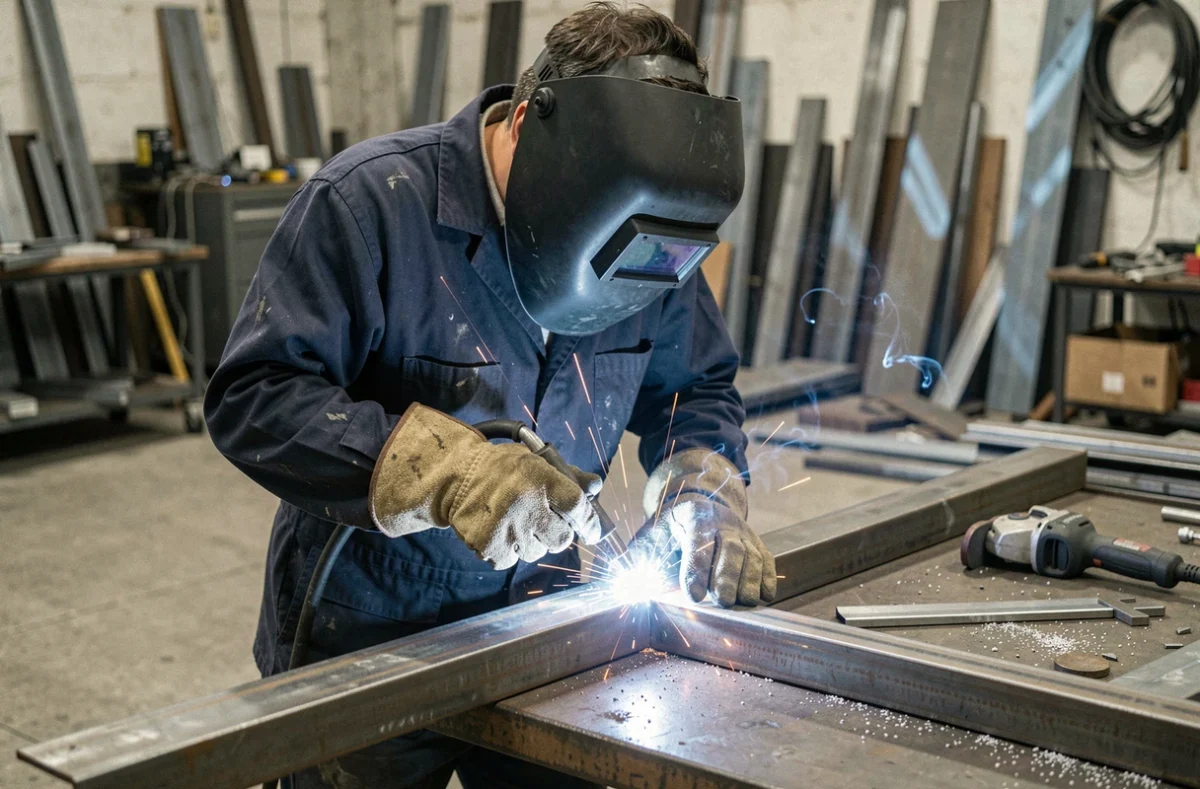
L’acier S235 est réputé soudable sans préchauffage dans la plupart des configurations courantes. Cette réputation est méritée, mais elle pousse certains soudeurs à négliger des points techniques qui conditionnent directement la tenue de l’assemblage. La teneur en carbone basse de la nuance S235 réduit le risque de fissuration à froid, sans l’éliminer – et les suffixes JR, J0, J2 introduisent des contraintes sur le choix du consommable que beaucoup ignorent.
Suffixes JR, J0, J2 : impact réel sur le choix du métal d’apport
Ces trois désignations ne correspondent pas à des niveaux de résistance distincts. Elles indiquent la température d’essai de résilience garantie : JR à +20 °C, J0 à 0 °C, J2 à -20 °C. Pour un assemblage soumis à des sollicitations dynamiques ou à des températures basses en service, ignorer cette distinction revient à sous-dimensionner le joint.
Le métal déposé doit offrir une garantie de résilience cohérente avec celle exigée pour le métal de base. Un S235J2 destiné à un environnement froid ou à des charges cycliques impose un consommable dont la température de résilience garantie est au moins équivalente. Consulter le certificat matière avant de choisir l’électrode ou le fil n’est pas une précaution excessive, c’est la base.
Préchauffage sur S235 : quand le calcul s’impose
Déduire l’absence de préchauffage de la seule désignation « S235 » est une erreur de méthode. Le besoin réel dépend de plusieurs paramètres combinés : la composition chimique effective indiquée sur le certificat, l’épaisseur des pièces assemblées, le type de consommable et son apport en hydrogène, l’apport thermique du procédé, et le degré de bridage de l’assemblage.
La méthode correcte consiste à calculer le carbone équivalent à partir du certificat matière, puis à appliquer la méthode de la norme applicable pour déterminer si un préchauffage est nécessaire. Un bridage élevé combiné à une forte épaisseur peut rendre le préchauffage nécessaire même sur du S235. Traiter cette étape comme facultative par défaut sur cette nuance, c’est prendre un risque de fissuration à froid que le cordon d’aspect correct ne révélera pas immédiatement.
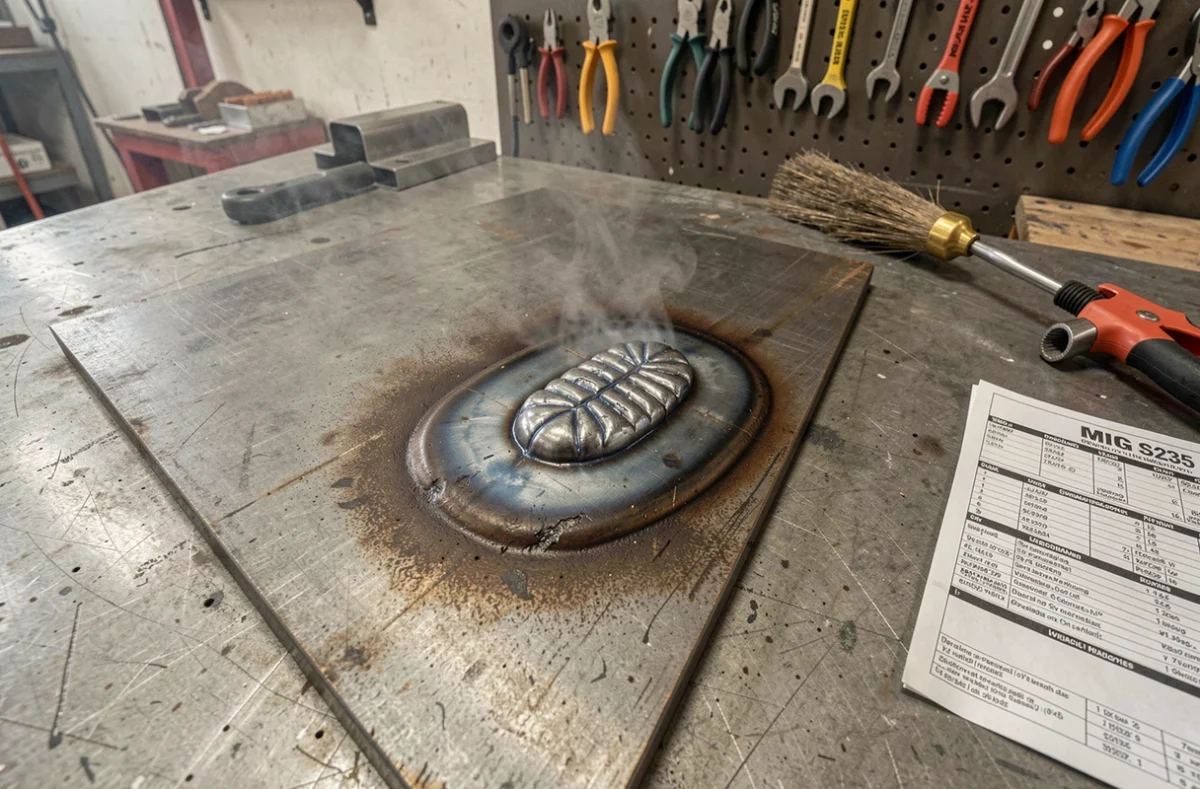
Réglages MIG/MAG et procédé TIG sur acier S235
Le MIG/MAG est le procédé dominant pour le S235 en production. Le fil ER70S-6 (ou équivalent selon la nomenclature EN) convient à la grande majorité des applications sur cette nuance. Le gaz actif CO2 pur ou un mélange Ar/CO2 donne des résultats corrects ; le mélange ternaire Ar/CO2/O2 améliore la fluidité du bain et réduit les projections sur les tôles minces.
- Polarité et régime de transfert : sur S235 mince, le court-circuit maîtrisé limite l’apport thermique et réduit les risques de déformation. En épaisseur, le transfert par spray arc ou le régime pulsé offrent une meilleure pénétration et une fusion plus homogène.
- Vitesse de dévidage et tension : ces deux paramètres doivent être ajustés en couple. Une tension trop basse avec une vitesse de fil élevée génère des inclusions et un cordon irrégulier. Une tension trop haute sur tôle mince provoque le soufflage du bain.
- Position et bridage : en position horizontale ou à plat, les réglages nominaux sont directs. En position montante ou plafond, réduire la vitesse de fil et adapter la technique d’avancée pour maintenir la maîtrise du bain.
Le TIG reste pertinent sur les épaisseurs fines et les assemblages nécessitant une haute qualité de cordon visible ou une reprise de racine. La nuance S235 ne pose pas de problème particulier au TIG ; la propreté de surface est simplement encore plus critique qu’en MIG/MAG, car le TIG tolère moins bien les contaminants.
Assemblages dissimilaires : souder le S235 avec de l’inox ou du laiton
Les assemblages entre S235 et acier inoxydable se rencontrent dans les structures hybrides. La règle est de choisir un fil ou une électrode de type austénitique à haute teneur en nickel, compatible avec les deux métaux de base, pour absorber la différence de dilatation thermique et éviter la zone de transition fragile. Souder du S235 sur inox avec un consommable standard acier non allié produit une zone fondue dont les propriétés mécaniques sont inférieures aux deux métaux de base.
Le laiton, mentionné comme keyword dans ce contexte, ne se soude pas sur du S235 par procédé à l’arc classique en production industrielle. Les assemblages laiton-acier relèvent du brasage fort ou du soudage par diffusion, pas de la soudure à l’arc à fil nu. Confondre les deux procédés sur ce type d’assemblage mène directement à une liaison défaillante.
Préparation des bords et contrôle qualité sur acier S235 laminé
L’acier S235 se présente souvent en produit laminé à chaud. La couche de calamine (oxyde de surface) doit être éliminée mécaniquement ou par abrasif dans la zone de soudage et au moins 20 mm de part et d’autre du joint. Laisser la calamine en place génère des inclusions d’oxyde dans le cordon et dégrade la tenue à la fatigue.
La préparation des bords dépend de l’épaisseur. En dessous d’une certaine épaisseur courante, un chanfrein en V ou un carré suffit. Au-delà, un chanfrein en X ou en U réduit le volume de métal déposé et limite les déformations.
- Propreté de surface : huiles, graisses et humidité sont les sources directes de porosités et de fissuration à froid par hydrogène. Un dégraissage solvant suivi d’un séchage est le minimum avant tout pointage.
- Contrôle du joint après soudage : le ressuage (PT) ou la magnétoscopie (MT) détectent les défauts de surface et sous-surface sur acier ferromagnétique. Les ultrasons (UT) ou la radiographie (RT) sont requis pour les joints de structure soumis à qualification selon la norme applicable.
- Déformation et redressage : le S235 laminé, peu trempant, redresse sans risque de fissuration à froid à condition que l’opération se fasse à température ambiante ou avec un chauffage modéré et contrôlé.
Les tubes en acier S235 soudés circulairement demandent une attention particulière à la reprise de racine. Une soudure de racine exécutée au TIG ou à l’électrode enrobée, suivie de passes de remplissage au MIG/MAG, est la séquence qui donne la meilleure garantie de fusion complète sur ces géométries.
Le certificat matière reste le document de référence tout au long du processus : composition réelle, nuance exacte, lot de coulée. S’appuyer sur une désignation générique « S235 » sans vérifier le suffixe et la composition effective, c’est travailler sans filet sur les assemblages à responsabilité.